Paslėptos kelių tiekėjų variklių kūrimo išlaidos
Sukūrus individualų variklį, skirtą robotams, UAV varymui ar pramoninei automatizacijai, reikia daugiau nei pasirinkti magneto rūšį arba laminavimo storį. Tam reikia derinti medžiagas, leistinus nuokrypius ir našumo tikslus iš kelių tiekėjų – kiekvienas optimizuoja savo procesą, o ne galutinį variklį.
Kai silicio plieno tiekėjas, magnetų gamintojas, laminavimo štampavimo įmonė ir variklių surinkimo cechas veikia nepriklausomai, rezultatas yra nuspėjamas: tolerancijos padidėjimas, pirštų rodymas, kai prototipai neveikia, ir kvalifikacijos vėlavimas, dėl kurio programas stumiama mėnesiais. Kūrimo komandoms, dirbančioms pagal griežtus grafikus, suskaidytos tiekimo grandinės koordinavimas dažnai yra didesnis nei pats inžinerinis iššūkis.
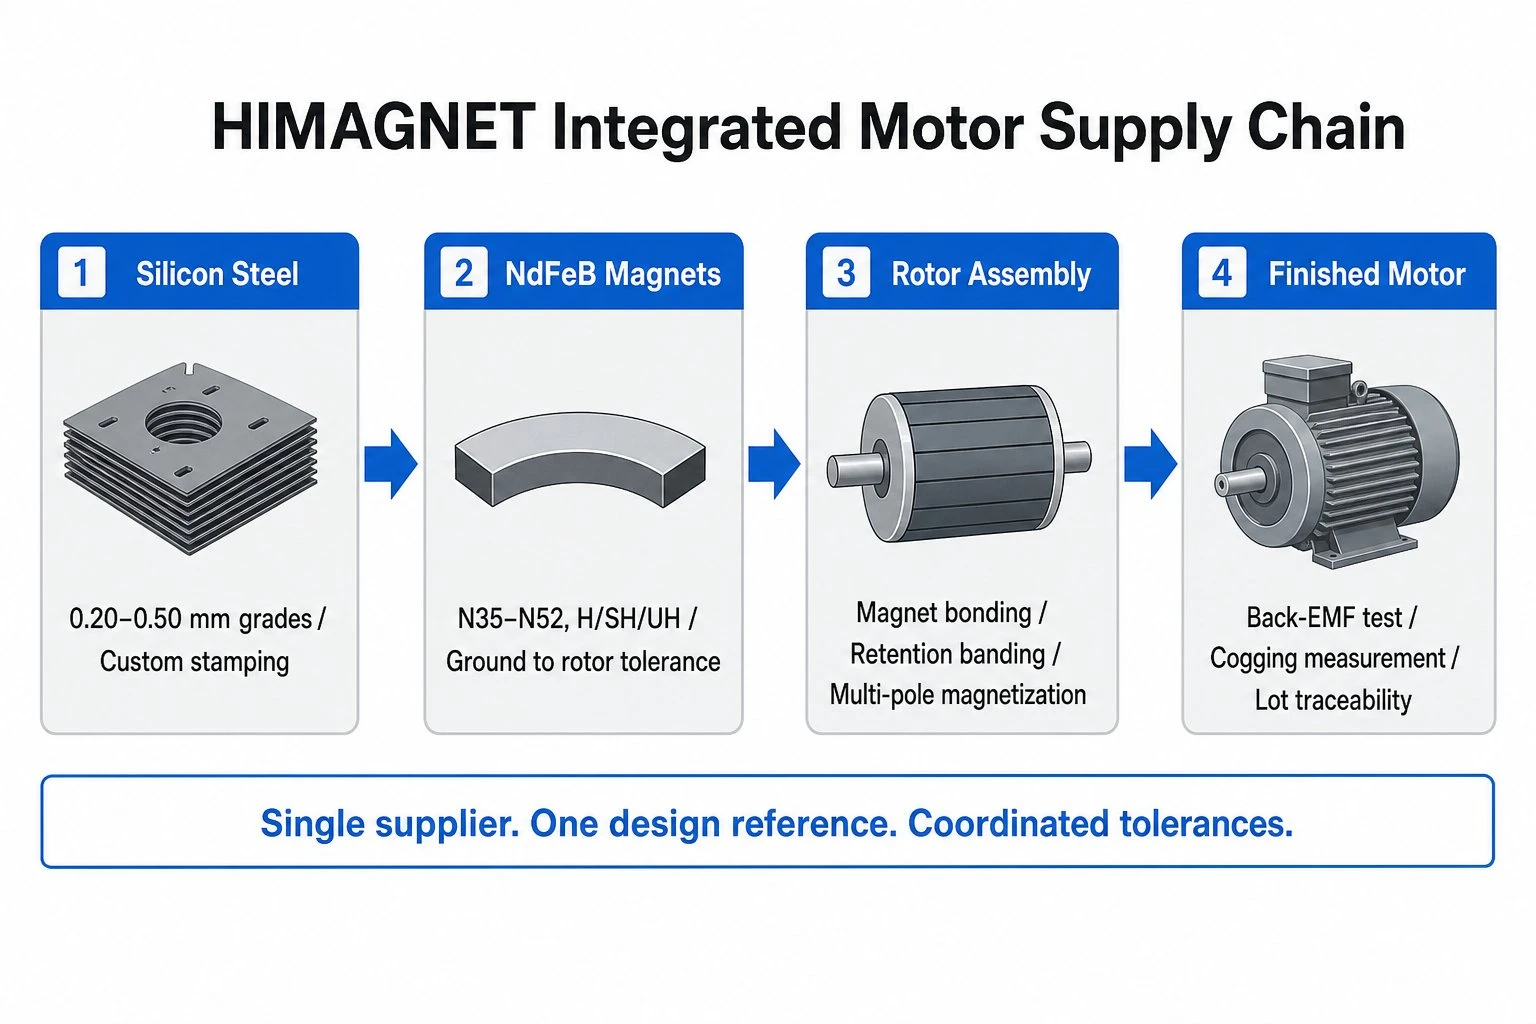
HIMAGNETASbuvo sukurta remiantis kitokia prielaida: turi techninę grandinę nuo žaliavos iki gatavo variklio, todėl klientas dirba su vienu inžineriniu partneriu, o ne su keturiais.
Visa technologijų grandinė
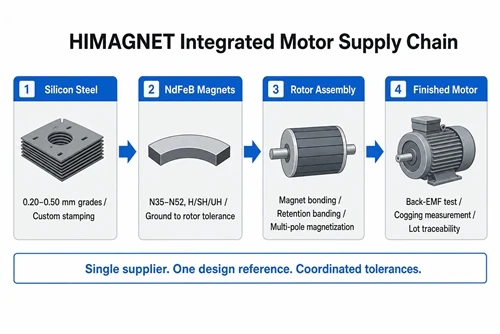
1. Silicio plieno parinkimas ir laminavimo štampavimas
Kiekvienas variklio dizainas prasideda nuo pagrindinės medžiagos. Silicio plieno rūšies ir laminavimo storio pasirinkimas tiesiogiai nulemia geležies nuostolius, prisotinimo srauto tankį ir galiausiai variklio efektyvumo kreivę.
HIMAGNET tiekia ir apdoroja silicio plieną plačiame storio diapazone – nuo0,20 mm itin plonos klasėsaukšto dažnio, didelės spartos programoms (tipiška dronų varikliams, kurių greitis viršija 20 000 aps./min.)0,50 mm standartinės markėspramoniniams servo ir sukimo momentą turintiems mažo greičio konstrukcijoms. Silicio kiekis ir grūdelių orientacija parenkami atsižvelgiant į variklio veikimo dažnio ir srauto tankio reikalavimus, o ne į tai, kas atsitinka sandėlyje.
Laminavimo štampavimas atliekamas pagal užsakovo brėžinius. Statoriaus ir rotoriaus laminatės gaminamos kaip suderinti rinkiniai, užtikrinantys, kad oro tarpo geometrija, plyšių geometrija ir magneto kišenės matmenys atitiktų magnetinės grandinės konstrukciją – jų netoleruoja atskiri tiekėjai.
2. NdFeB magnetų gamyba varikliams
Magnetas nėra paruoštas komponentas pasirinktinėje variklio programoje. Lanko segmento geometrija, įmagnetinimo kryptis, laipsnis ir temperatūros priesaga turi būti suderinta su faktine rotoriaus konstrukcija.
HIMAGNET gamina sukepintus NdFeB magnetus visame asortimente - nuoN35 iki N52aplinkos temperatūros programoms ir nuoN35H iki N42UHvarikliams, kurių rotoriaus temperatūra esant apkrovai viršija 120 laipsnių. Servo ir pramoninėms pavaroms mes paprastai rekomenduojame SH arba UH priesagų klases su išmatuota Hcj patikra darbinėje temperatūroje, o ne tik 20 laipsnių temperatūroje.
Lankinio segmento magnetai yra sumalami iki tolerancijos, palyginti su faktiniais rotoriaus laminavimo kišenės matmenimis pagal tą pačią programą. Tai pašalina atotrūkį tarp „magnetinio spaudinio tolerancijos“ ir „laminuoto spaudinio tolerancijos“, dėl kurių kyla surinkimo trukdžių arba per dideli oro tarpo kitimai, kai magnetai ir laminatai tiekiami iš skirtingų tiekėjų.
3. Rotoriaus surinkimas ir įmagnetinimas
Magnetui montuoti į rotoriaus šerdį reikia kontroliuojamo klijų užtepimo, tikslios kampinės padėties ir – ant paviršiaus montuojamų konfigūracijų esant didesniam greičiui – fiksavimo juostos. Kiekvienas iš šių žingsnių turi įtakos galutiniam oro tarpo vienodumui, kuris tiesiogiai lemia sukimo momento bangavimą ir atgalinės EMF bangos formos kokybę.
HIMAGNET atlieka rotoriaus magneto surinkimą savo viduje, naudodamas tvirtinimo įrankius, pagamintus pagal tą pačią laminavimo geometriją, naudojamą štampuojant. Įmagnetinimas atliekamas po surinkimo, naudojant kelių polių įmagnetinimo įtaisus, suderintus su rotoriaus polių skaičiumi, taip sukuriant nuoseklų sinusoidinį srauto pasiskirstymą per rotoriaus perimetrą.
4. Variklio integravimas ir patvirtinimas
Pagamintas variklis – statoriaus apvija, integruota su laminavimo krūva, sumontuotas rotoriaus agregatas, sumontuoti guoliai ir korpusas – prieš išsiunčiant išbandomas pagal kliento eksploatacines specifikacijas.
Standartinis patvirtinimas apima tuščiosios eigos EMF matavimą (siekiant patikrinti įmagnetinimo kokybę ir oro tarpo vienodumą), sukimo momento matavimą (siekiant patvirtinti, kad lizdo poliaus derinys ir magneto geometrija atitinka specifikaciją) ir apvijų varžos bei izoliacijos patikrinimus. Servo ir tiksliosios robotikos programoms pagal pageidavimą galima atlikti papildomus bandymus, tokius kaip pastovaus sukimo momento patikra ir šiluminio kilimo matavimas esant apkrovai.
Trys taikomųjų programų domenai
5. Robotikos jungčių pavaros
Bendradarbiaujančios robotų jungtys ir humanoidinės robotų pavaros reikalauja didžiausio sukimo momento tankio mažiausioje pakuotėje. Šių programų magnetinės grandinės konstrukcijai teikiama pirmenybėdidžiausias sukimo momentas tūrio vienetui- tai reiškia didelės energijos NdFeB klases (N45SH–N48SH, kai naudojama tipinė jungties darbo temperatūra), minimalų oro tarpą, pasiekiamą dėl griežtai toleruojamų laminavimo ir magnetų matmenų, ir rotoriaus konstrukcijas, kurios maksimaliai padidina magneto tūrio dalį leistinoje rotoriaus skersmens ribose.
IPM (vidinio nuolatinio magneto) jungties variklių konstrukcijose rotoriaus laminavimo magneto kišenės geometrija ir magneto skerspjūvis yra suprojektuoti kartu. Kai ir laminavimo štampavimas, ir magnetų šlifavimas atliekami toje pačioje patalpoje pagal tą patį CAD etaloną, tinkamas nuokrypis yra ±0,03 mm – standartą, kurį sunku pasiekti, kai laminatas ir magnetai gaunami atskirai.
6. UAV varomieji varikliai
Dronų ir UAV varikliai veikia dideliu sukimosi greičiu (10 000–40 000 aps./min., kai naudojami keli rotoriai) ir reikalauja kitokio optimizavimo nei servovarikliai, turintys didelį sukimo momentą. Prioritetas yragalios ir svorio santykis bei efektyvumas kruizinėje galioje, o tai reiškia ploną laminavimą (0,20–0,27 mm), kad sumažintų sūkurinių srovių nuostolius esant darbiniam dažniui, aukštos kokybės paviršiuje montuojami lankiniai magnetai, užtikrinantys maksimalų oro tarpo srautą, ir lengva rotoriaus konstrukcija.
Esant tokiam greičiui, magneto sulaikymas yra struktūrinis reikalavimas, o ne tik surinkimo svarstymas. Anglies pluošto sulaikymo juosta, pritaikyta pagal teisingą išankstinio įtempimo specifikaciją, išlaiko lanko segmento magnetus ant rotoriaus paviršiaus nuo išcentrinių apkrovų, išlaikant suprojektuotą oro tarpą. HIMAGNET taiko laikymo juostas savo viduje kaip rotoriaus surinkimo proceso dalį.
7. Pramoninės servo ir tiesioginės pavaros programos
Pramoniniai servo varikliai, skirti CNC staklėms, puslaidininkių apdorojimo įrangai ir gamyklos automatizavimui, reikalauja pastovaus veikimo per ilgus darbo ciklus ir platų temperatūros diapazoną. Magnetinė grandinė turi išlaikyti tinkamą išmagnetinimo ribą visame veikimo apvalkale, įskaitant gedimo sąlygas, tokias kaip trumpojo jungimo srovės įvykiai.
Šioms programoms HIMAGNET pateikia BH kreivės duomenis esant kelioms temperatūroms (paprastai 20 laipsnių, 100 laipsnių ir 150 laipsnių) kiekvienoje gamybos partijoje, todėl pavara ir valdymo sistema gali įdiegti temperatūros kompensuojamą lauko susilpnėjimo ir išmagnetinimo apsaugą. Šie duomenys generuojami iš faktinės gamybos medžiagos, o ne iš klasės duomenų lapų.
Nuo prototipo iki gamybos
8. Kaip veikia pritaikytos programos
Individualizuotos variklių programos HIMAGNET vadovaujasi struktūriniu kūrimo keliu, skirtu sutrumpinti laiko juostą tarp pirmojo projektavimo tikslo ir patvirtintų gamybos dalių:
- Dizaino peržiūra: Klientas dalijasi variklio specifikacijomis (sukimo momentas, greitis, apvalkalas, temperatūra, darbo ciklas). HIMAGNET peržiūri magnetinės grandinės dizainą ir nustato laminavimo laipsnį, magneto laipsnį, oro tarpo tikslą ir galimą išmagnetinimo riziką.
- Prototipo konstrukcija: Pirmosios gaminių laminatės ir magnetai gaminami pagal kliento brėžinius. Rotoriaus ir statoriaus mazgai sukonstruoti ir išmatuoti prieš variklio surinkimą – matmenų patikra prieš atliekant elektrinius bandymus.
- Veikimo patvirtinimas: Atgalinis EMF, traukimas, sukimo momento konstanta ir šiluminė charakteristika yra užbaigta ir pateikta pagal specifikaciją. Dizaino pakeitimai – laminavimo lizdo geometrija, magneto matmenys ar klasė – kartojami toje pačioje tiekimo grandinėje, neperkvalifikuojant naujo pardavėjo.
- Gamybos kvalifikacija: gamybos įrankiai ir procesų valdikliai nustatomi iš patvirtinto prototipo. Pirmoji gamybos partija apima visų matmenų ir magnetinių savybių patikrinimą su atsekamumo dokumentais.
Užbaigtas atvejis: mažo rėmo pritaikytas variklis pramoniniam naudojimui
Neseniai pramoniniam klientui skirtoje programoje (tapatybės nuslėpė NDA) HIMAGNET pristatė visą individualų variklį, kuriame buvo integruotos neorientuotos silicio plieno laminatės, N42SH klasės įžeminti NdFeB lankinio segmento magnetai, vidinis rotoriaus surinkimas su epoksidiniu surišimu ir išlaikymu bei visas variklio komplektas su veikimo patvirtinimu. Programa perėjo nuo dizaino peržiūros iki patvirtintų pirmųjų straipsniųaštuonios savaitės- laiko juosta, kurios kliento ankstesnis kelių tiekėjų metodas negalėjo pasiekti per du ankstesnius kūrimo ciklus.
Variklis atitiko sukimo momento pastovios specifikacijos 2 % ribose, o sukimo momento sukimo momentas atitiko kliento 5 % leistiną nuokrypį sukūrus pirmąjį prototipą – tokį rezultatą sunku pasiekti be suderinto laminavimo geometrijos ir magneto geometrijos valdymo tame pačiame įrenginyje.
Darbas su HIMAGNET
Jei jūsų variklių tobulinimo programa apima pritaikytą laminavimo geometriją, pasirinktinius magneto matmenis arba abu – ir tiekimo grandinės koordinavimas buvo kliūtis ankstesnėse programose – mes pasiruošę prisiimti visą apimtį.
Pasidalykite savo variklio specifikacijomis: tikslinis sukimo momentas ir greitis, rotoriaus skersmuo, darbinės temperatūros diapazonas, taikymo aplinka ir metinis tūris. Mes peržiūrėsime magnetinės grandinės reikalavimus ir per dvi darbo dienas atsakysime pateikdami techninį įvertinimą ir kūrimo laiką.